Egyes műanyag alkatrészek egyetlen fröccsöntési művelettel nem tudják elérni a kívánt szerkezetet, megjelenést, tömítést, fogást vagy funkcionális integrációt. Ha egy öntött alkatrésznek további anyagrétegre, betétre, funkcionális jellemzőre vagy másodlagos öntött szakaszra van szüksége,Másodlagos alakítás fröccsöntésmegfelelő gyártási megközelítést biztosíthat.
Ez az eljárás különösen akkor hasznos, ha a végső komponensnek különböző anyagokat kell kombinálnia, vagy egy korábban kialakított alkatrészt kell integrálni egy öntött szerkezetbe. Segíthet csökkenteni a különálló összeszerelési műveleteket, miközben lehetővé teszi a gyártók számára, hogy bonyolultabb funkcionális követelményeket támasztó alkatrészeket fejlesszenek ki.Kinghefröccsöntési megoldásokat kínál azon ügyfelek számára, akik másodlagos formázási eljárást igényelnek különböző ipari alkalmazásokhoz.
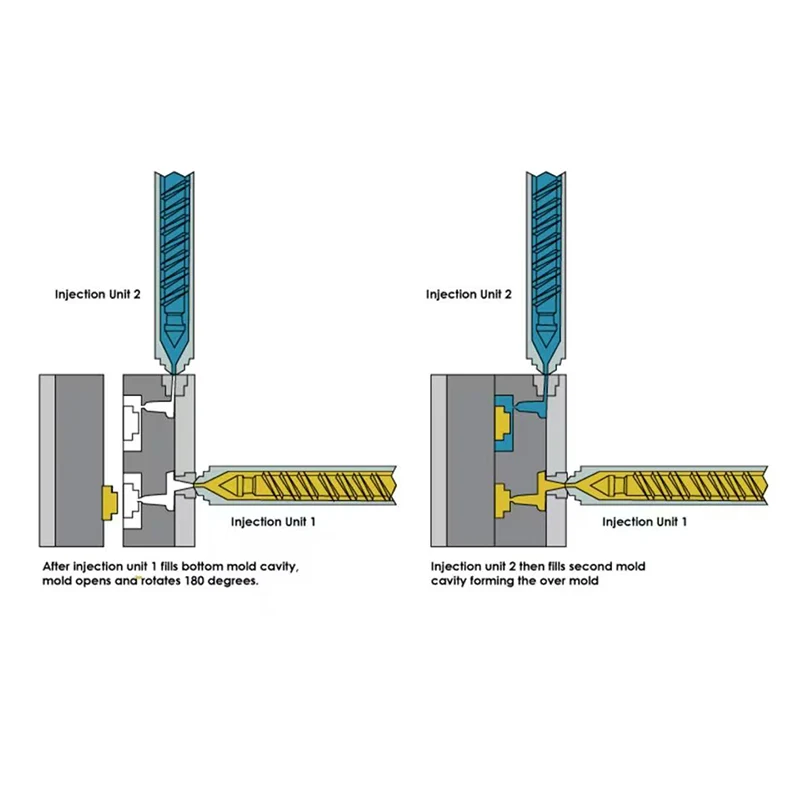
A másodlagos formázási fröccsöntés olyan fröccsöntési eljárást jelent, amelyben egy meglévő fröccsöntött alkatrészt vagy előkészített betétet egy másik fröccsöntési műveletnek vetnek alá. Ezután egy második anyagot vagy öntött szakaszt alakítanak ki az eredeti alkatrész körül vagy rá.
Az első komponens hordozóként működik, míg a második formázási lépés további anyagokat vagy funkciókat ad hozzá. A másodlagos anyag a termék kialakításától függően biztosíthat tömítést, szigetelést, védelmet, fogást, szerkezeti integrációt vagy egyéb szükséges jellemzőket.
A különböző anyagok eltérő teljesítményjellemzőket biztosíthatnak. A merev műanyag szerkezeti támaszt nyújthat, míg egy puhább anyag javíthatja a tapadást, a tömítést, a párnázást vagy a rezgésállóságot.
A kompatibilis anyagok kiválasztása azért fontos, mert az első és a második anyagok közötti interfész befolyásolhatja a kész alkatrész megbízhatóságát.
A hagyományos gyártás megkövetelheti, hogy először különálló alkatrészeket öntsön, majd ragasztókkal, kötőelemekkel, préseléssel, hegesztéssel vagy más módszerekkel összeszerelje. A másodlagos alakítás ezen funkciók egy részét közvetlenül a formázási folyamatba integrálhatja.
A különálló összeszerelési lépések csökkentése leegyszerűsítheti a gyártási folyamatot és csökkentheti a gyártás során kezelendő egyedi alkatrészek számát.
A másodlagos fröccsöntéssel egy hordozót és egy további anyagot egyetlen integrált komponenssé lehet kombinálni. Ez akkor lehet hasznos, ha egy termék védő külső réteget, tömítőterületet, rugalmas szakaszt vagy beágyazott alkatrészt igényel.
A végső kialakítás ezért több funkciót is biztosíthat egyetlen öntött összeállításon belül, ahelyett, hogy több külön gyártott alkatrészre támaszkodna.
Egy másodlagos anyag módosíthatja egy meglévő öntött alkatrész felületi jellemzőit. Az anyagtól és a kialakítástól függően ez jobb tapadást, párnázást, tömítést, szigetelést, rezgéscsillapítást vagy környezetvédelmet biztosíthat.
Az autóipari alkatrészeknek gyakran ellenállniuk kell a vibrációnak, a hőmérséklet-változásoknak, a nedvességnek és az ismételt mechanikai használatnak. A másodlagos alakítás akkor alkalmazható, ha egy merev műanyag szerkezet további tömítést, párnázást, szigetelést vagy védőanyagot igényel.
A lehetséges alkalmazások közé tartoznak a kapcsolók, fogantyúk, csatlakozók, érzékelőházak, védőburkolatok és egyéb, több anyagból készült szerkezetet igénylő alkatrészek.
Az elektromos termékek gyakran tartalmaznak kapcsokat, érintkezőket, vezetékeket, csatlakozókat és egyéb alkatrészeket, amelyeket műanyag házakba kell beépíteni. A másodlagos formázás segíthet ezen elemek elhelyezésében és védelmében a végső alkatrészen belül.
Elektromos alkalmazásoknál az anyagválasztást és a formázási feltételeket a szigetelés, a hőmérséklet, a méretstabilitás és a környezeti követelmények szerint kell értékelni.
A fogyasztási cikkek, mint például a kézi eszközök, szerszámok, kezelőszervek, fogantyúk és háztartási berendezések eltérő felületi jellemzőket igényelhetnek, mint az egyetlen merev műanyagé.
Másodlagos rugalmas anyag hozzáadható a kiválasztott területekhez a tapadás, a kényelem, az ütéselnyelés vagy a kezelhetőség javítása érdekében.
Az orvosi és egészségügyi termékek integrált szerkezeteket igényelhetnek, amelyek különleges követelményeket támasztanak a tisztaság, az anyagkompatibilitás, a vegyszerállóság, a sterilizálás és a méretkonzisztencia tekintetében.
Amikor másodlagos alakítást alkalmaznak ilyen alkalmazásokhoz, a kiválasztott anyagokat és a gyártási folyamatot értékelni kell a vonatkozó termék- és szabályozási követelmények alapján.
Az ipari berendezések másodlagos öntött alkatrészeket használhatnak védőburkolatokhoz, tömítésekhez, fogantyúkhoz, rezgéscsillapító elemekhez, kábelvédelemhez és egyéb funkcionális alkatrészekhez.
Az eljárás akkor lehet hasznos, ha egy alkatrésznek a merev szerkezeti teljesítményt egy másik anyaggal kell kombinálnia, amely további védelmet vagy rugalmasságot biztosít.
Az első fröccsöntési lépésben az elsődleges szubsztrátumot vagy alapkomponenst állítják elő. Méreteit és felületi jellemzőit ellenőrizni kell, mert ezek közvetlenül befolyásolják a második formázási műveletet.
A hordozó tartalmazhat speciális hornyokat, bordákat, lyukakat, alámetszéseket vagy más szerkezeti jellemzőket, amelyek célja az alkatrész pozicionálása vagy a mechanikai tartás javítása a másodlagos formázás során.
Az első formázási szakasz után a hordozót előkészítik a második művelethez. A folyamattól függően az előkészítés magában foglalhatja a tisztítást, a pozícionálást, az ellenőrzést, az előmelegítést vagy az alkatrész másik formába való áthelyezését.
A pontos pozicionálás különösen fontos, ha a második anyagnak csak az aljzat egy meghatározott részét kell lefednie.
A második anyagot a formába fecskendezik az előkészített hordozó köré vagy rá. Az anyag a kijelölt üregbe áramlik, és kialakítja a szükséges másodlagos szerkezetet.
A befecskendezési nyomást, a hőmérsékletet, a töltési sebességet, a hűtési feltételeket és a formatervezést a kiválasztott anyagnak és a termék geometriájának megfelelően kell szabályozni.
A befecskendezés után az alkatrészt hagyjuk lehűlni és stabilizálódni, mielőtt kidobjuk és ellenőrizzük. A kész alkatrészen ellenőrizni kell a méretpontosságot, a ragasztást vagy a mechanikai tartást, a felületi minőséget, a villogást, a deformációt és az egyéb folyamattal kapcsolatos hibákat.
Az első és a második anyagokat fizikai és feldolgozási jellemzőik alapján kell kiválasztani. Anyag-anyag tapadást igénylő alkalmazásoknál különösen fontos az alapfelület és a másodlagos anyag kompatibilitása.
Ha az anyagok nem tapadnak megfelelően, a kész alkatrész szétválást vagy egyéb interfész problémákat tapasztalhat a szervizelés során.
Az első öntött alkatrész alakja befolyásolja a második anyag áramlását és rögzítését. A hornyok, bordák, alámetszések és egyéb geometriai jellemzők néha javíthatják a mechanikai tartást.
A hordozó és a másodlagos réteg együttes tervezése a termékfejlesztés korai szakaszában segíthet elkerülni a későbbi gyártási problémákat.
A második befecskendezési folyamatot az anyag feldolgozási ablakának megfelelően kell szabályozni. A túlzott hőmérséklet, nyomás vagy injektálási sebesség befolyásolhatja az aljzatot, míg a nem megfelelő töltési feltételek hiányos formázást vagy felületi hibákat okozhatnak.
Ha egy meglévő alkatrészt másodlagos formázáshoz öntőformába helyezünk, annak helyzetét pontosan ellenőrizni kell. A helytelen beállítás egyenetlen anyaglefedettséget, méreteltérést, szabad területeket vagy inkonzisztens kész alkatrészeket eredményezhet.
| Alkalmazás | Másodlagos formáló funkció |
|---|---|
| Fogantyúk és fogantyúk | Adjon hozzá egy lágyabb vagy kényelmesebb fogófelületet |
| Elektromos csatlakozók | Zárja be vagy védje az érintkezőket és a csatlakozási területeket |
| Tömítő alkatrészek | Helyezzen tömítőanyagot egy merev aljzat köré |
| Autóalkatrészek | Biztosítson szigetelést, védelmet, párnázást vagy tömítést |
| Ipari alkatrészek | Adjon hozzá védő- vagy rezgésálló anyagot |
| Fogyasztói termékek | Javítja a tapadást, a megjelenést, a kényelmet vagy az ütésállóságot |
| Elektronikus házak | Integráljon védő- vagy szigetelőanyagot |
| Értékelési tétel | Vevői mérlegelés |
|---|---|
| Alapanyag | Erősítse meg az első formázási szakaszhoz használt anyagot |
| Másodlagos anyag | Ellenőrizze a kompatibilitást az aljzattal |
| Alkatrész geometriája | Értékelje a hornyokat, bordákat, alámetszéseket és egyéb tartási jellemzőket |
| Ragasztási követelmény | Határozza meg, hogy kémiai adhézióra vagy mechanikai retencióra van-e szükség |
| Dimenziótűrés | Határozza meg a kritikus méreteket mindkét formázási szakaszhoz |
| Felületi kidolgozás | Adja meg a textúrára, a megjelenésre és a felületminőségre vonatkozó követelményeket |
| Gyártási mennyiség | Fontolja meg a szerszám- és folyamatkövetelményeket az éves igényeknek megfelelően |
| Automatizálás | Határozza meg, hogy a hordozó betöltését és átvitelét automatizálni kell-e |
| Ellenőrzés | Határozza meg a méretbeli, vizuális és funkcionális ellenőrzési követelményeket |
| Alkalmazási környezet | Vegye figyelembe a hőmérsékletet, a vegyszereket, a nedvességet, a vibrációt és a mechanikai terhelést |
A forma kialakításának megfelelő áramlási utat kell biztosítania a másodlagos anyag számára. A rossz áramlási tervezés hiányos feltöltéshez, levegő beszorulásához, hegesztési vezetékekhez vagy egyenetlen anyageloszláshoz vezethet.
A másodlagos rétegnek megfelelő és egyenletes vastagságúnak kell lennie, ahol csak lehetséges. A jelentős eltérések befolyásolhatják a hűtést, a zsugorodást, a méretstabilitást és a felület megjelenését.
A másodlagos öntött geometriának lehetővé kell tennie a kész alkatrész eltávolítását a formából anélkül, hogy károsítaná a hordozót vagy az újonnan kialakított anyagot. Ezért a formafejlesztés során figyelembe kell venni a huzatszögeket és a kilökődési helyeket.
Ha a másodlagos alakítási folyamat egy különálló összeszerelési műveletet kíván helyettesíteni, a teljes gyártási folyamatot ki kell értékelni a szerszámozás megkezdése előtt. Ez magában foglalja a szubsztrátum előállítását, átvitelét, másodlagos formázását, ellenőrzését és végső csomagolását.
Ha több anyagot vagy alkatrészt integrál egyetlen fröccsöntött alkatrészbe, csökkentheti a kezelendő és összeszerelendő darabok számát.
Az ellenőrzött fröccsöntési eljárás a másodlagos anyag egyenletesebb pozicionálását biztosíthatja, mint a kézi összeszerelés, különösen megfelelő szerszámozás és automatizált rakodási rendszerek alkalmazása esetén.
Ha a másodlagos formázási eljárás sikeresen helyettesíti a ragasztófelhordást, a mechanikus rögzítést vagy más összeszerelési műveletet, a gyártók leegyszerűsíthetik a gyártási munkafolyamatot, és csökkenthetik az összeszereléssel kapcsolatos esetleges eltéréseket.
Kinghetudja értékelni a másodlagos alakítási követelményeket az alkatrészszerkezet, az anyagok, a gyártási mennyiség, a méretkövetelmények és a tervezett alkalmazás szerint. A folyamat korai értékelése segít meghatározni, hogy a másodlagos formázás megfelelő-e az adott alkatrészhez.
A másodlagos formázáshoz az első fröccsöntött alkatrész, az átviteli vagy pozicionálási módszer, a második forma, a fröccsöntési paraméterek és az ellenőrzési folyamat közötti koordináció szükséges. Ezeket a tényezőket együtt kell figyelembe venni a stabil termelési munkafolyamat létrehozásához.
Az autóipari, elektronikai, ipari, fogyasztói és egyéb alkalmazások esetében a szükséges másodlagos anyag és öntőszerkezet jelentősen eltérhet.Kinghetámogatja az ügyfeleket abban, hogy a folyamatot a kész alkatrész funkcionális követelményei szerint értékeljék, ahelyett, hogy a másodlagos fröccsöntést szabványos, mindenre alkalmas eljárásként kezelnék.